TJ6556铜套 河北本色定制铜套在冶金机械中的应用与选型指南
一、产品概述
TJ6556订货号所代表的铜套,是一款面向冶金机械领域设计的高性能滑动轴承配件。该产品采用本色表面处理,不进行额外电镀或涂装,保留铜合金原有金属色泽与导热特性。产地为河北,依托当地成熟的铜加工产业链与铸造工艺,在成本与交付周期上具备区域优势。关于是否定制,TJ6556支持按图定制,可根据冶金机械的具体工况调整尺寸、壁厚、油槽形式及合金牌号,满足非标设备的装配与运行需求。
二、冶金机械对铜套的核心需求
冶金机械长期处于高温、重载、低速、多粉尘的工况,对铜套提出以下要求:
- 耐高温与抗热变形:连铸、轧机、加热炉附近温度可达200℃以上,铜套需保持尺寸稳定,避免抱轴或间隙过大。
- 承载能力强:轧辊轴承、压下装置、传动轴套等部位承受冲击载荷与较大比压,要求材料具有较高的抗压强度与疲劳抗力。
- 耐磨与减摩兼顾:在润滑不良或边界润滑条件下,铜合金需依靠自身石墨或软相组织提供减摩能力。
- 耐腐蚀与抗粉尘:氧化铁皮、冷却水、润滑剂劣化产物等容易侵蚀轴套,铜套需具备一定的耐蚀性。
- 可加工与可修复:冶金设备检修周期紧,铜套应易于车削、镗孔、开设油槽,并能在磨损后通过更换或修复恢复配合间隙。
三、TJ6556铜套的材料与结构特点
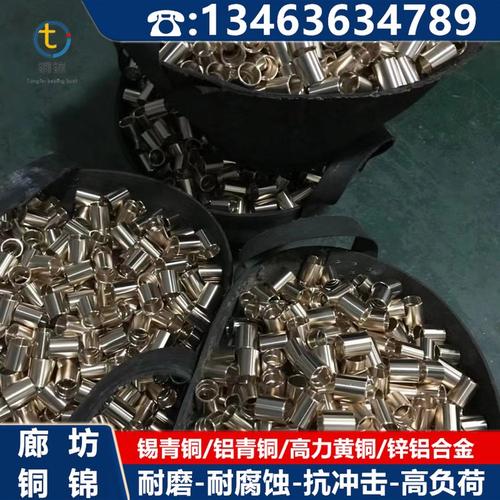
TJ6556通常选用锡青铜、铝青铜或高力黄铜等铜合金体系。锡青铜耐磨性与耐蚀性均衡,适合中等载荷与较高温度;铝青铜强度高、耐冲击,适合重载低速场合;高力黄铜成本较低,可满足一般冶金辅助设备的润滑需求。
本色处理的优势在于:
- 保留铜材导热能力,有利于将摩擦热快速传导出去,降低轴瓦温升。
- 避免镀层在高温下起皮、脱落,减少异物磨损风险。
- 便于现场检查磨损与腐蚀状态,直接观察表面颜色与划痕即可初步判断工况。
结构上,TJ6556可根据装配方式设计为直套、翻边套、法兰套或剖分套。内孔可设置螺旋油槽、轴向油槽、油穴或石墨镶嵌孔,以适配稀油润滑、油脂润滑或自润滑工况。必要时可加工冷却水通道或测温孔,提升在线监测能力。
四、河北产地与定制流程
河北地区拥有较为集中的有色金属铸造与机械加工企业,供应链短、协作配套方便。对于TJ6556这类冶金机械铜套,常见的定制流程如下:
- 工况确认:用户提供轴径、外径、宽度、载荷、转速、温度、润滑方式及配合公差。
- 材料选型:根据比压与线速度选择合金牌号,必要时进行热处理或硬度调整。
- 图纸确认:明确油槽位置、倒角、粗糙度、形位公差及是否需要剖分。
- 铸造与加工:离心铸造或砂型铸造毛坯,经光谱分析、硬度检测后进行精车、镗孔与油槽加工。
- 检验与交付:检查尺寸精度、表面质量、合金成分与无损检测结果,按订货号TJ6556标识包装发货。
五、选型与使用建议
在冶金机械中选用TJ6556铜套时,建议重点关注以下参数:
- 比压校核:确保实际比压低于材料许用值,重载工况优先考虑铝青铜或高强度锡青铜。
- 线速度匹配:低速重载与高速轻载所需的合金与润滑方式不同,避免因PV值超限导致异常磨损。
- 配合间隙:高温工况下应考虑热膨胀,适当增大装配间隙,防止热态抱轴。
- 润滑管理:保持油路畅通,定期检查油质与油量;粉尘环境应加强密封,防止磨粒进入配合面。
- 装配方法:优先采用压入或温差装配,避免直接敲击导致铜套变形或翻边损伤。
六、常见问题与维护
TJ6556铜套在使用中可能出现偏磨、胶合、疲劳剥落或腐蚀麻点。偏磨多与安装同轴度不足或轴弯曲有关;胶合常因润滑中断或PV值过高引起;疲劳剥落反映载荷偏大或间隙不当;腐蚀则与冷却水或润滑剂污染相关。维护时应定期测量间隙、检查油槽堵塞情况,必要时下线修复或更换。对于剖分式铜套,可现场调整垫片恢复配合间隙,缩短停机时间。
七、小结
TJ6556订货号对应的本色铜套兼有河北产地供应链优势与定制化能力,适用于冶金机械的轧机、连铸、矫直、传动及辅助设备。用户在采购前应明确工况参数,合理选材与设计油槽,重视装配间隙与润滑管理,才能发挥铜套的耐磨、耐热与承载性能,延长冶金设备的使用周期。对于非标部位,建议直接提供图纸或样件进行定制,以确保TJ6556铜套与轴系配合可靠、运行平稳。
如若转载,请注明出处:http://www.czhkzj.com/product/40.html
更新时间:2026-10-05 11:57:06